


Demistifikacija rotacionog kalupljenja: Kako proces transformiše plastiku


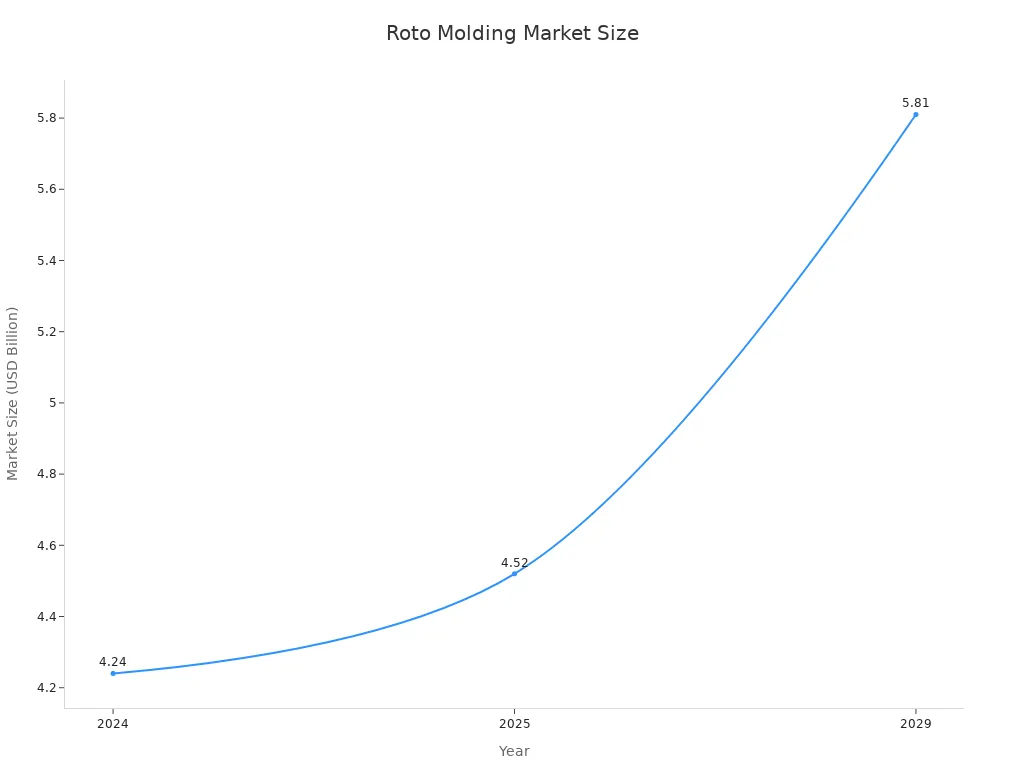
Kalupljenje stvara šuplje, bešavne plastične proizvode. Koristi toplinu i dvoosnu rotaciju za ravnomjernu distribuciju rastopljene plastike. Ovaj proces formira ujednačenu debljinu stijenke bez vanjskog pritiska. Tržište rotomoldinga pokazuje značajan rast. Stručnjaci predviđaju da će tržište rasti složenom godišnjom stopom rasta (CAGR) od 5,9% od 2023. do 2031. godine. Veličina tržišta se također povećava:
Ključne zaključke
- Roto brizganje proizvodi čvrste, šuplje plastične proizvode. Koristi toplinu i rotirajući kalup za izradu bešavnih predmeta.
- Ova metoda nudi niske troškove kalupa i omogućava mnogi dizajni proizvodaDobar je za izradu trajnih predmeta poput rezervoara i kontejnera.
- The proces traje duže nego druge metode. Također troši mnogo energije i zahtijeva specifične plastične materijale.
Proces rotacionog oblikovanja: Vodič korak po korak
Punjenje kalupa plastičnim prahom
Jezero Proces oblikovanja počinje sapriprema kalupaRadnici pažljivo čiste kalup kako bi osigurali da nikakvi zagađivači ne utiču na konačni proizvod. Zatim u jednu polovinu kalupa ubacuju određenu količinu plastičnog materijala, obično u obliku praha. Vrsta i količina plastike zavise od veličine proizvoda i željenih svojstava. Operateri precizno mjere prah kako bi postigli ispravnu debljinu stijenke. Nakon ubacivanja, sigurno zatvaraju kalup.
Zagrijavanje i dvoosna rotacija u roto brizganju
Zatim se zatvoreni kalup premješta u veliku peć. Peć se zagrijava na temperature između 500° F i 700° FSpecifična temperatura unutar ovog raspona zavisi od vrste korištenog polimera. Na primjer, polietilen zahtijeva drugačiju temperaturu od najlona. Kako se kalup zagrijava, on počinje istovremeno rotirati oko dvije okomite ose. Ova dvoosna rotacija osigurava da se plastični prah kotrlja i ravnomjerno prekriva unutrašnje površine kalupa. Niske brzine rotacije, koje se uglavnom kreću od 4 do 20 okretaja u minuti, omogućavaju plastici da se otopi i glatko prilijepi za stijenke kalupa. Ovo kontinuirano kretanje sprječava nakupljanje plastike na jednom mjestu, stvarajući ujednačenu debljinu stijenki u cijelom proizvodu.
Hlađenje kalupa i dijela
Nakon što se plastika potpuno otopi i prekrije kalup, kalup se premješta iz peći u stanicu za hlađenje. Ovdje kalup nastavlja svoju dvoosnu rotaciju dok se hladi. Hlađenje se može odvijati različitim metodama, uključujući zrak, prskanje vodom ili kombinaciju oba. Za kvalitetnije, ravnomjernije hlađenje proces, proizvođači često preporučuju termalne igle.
- Termalni pinovi su mali izmjenjivači topline u obliku toplinskih cijevi.
- Koriste jednostavnu tehnologiju za hlađenje u područjima koja su ranije bila nedostupna vodenom hlađenju.
- Termalni klinovi omogućavaju ravnomjerniju distribuciju, što dovodi do proizvoda više kvalitete. Ovo kontrolirano hlađenje učvršćuje plastiku u željeni oblik.
Rastavljanje gotovog proizvoda iz kalupa
Nakon što se dio ohladi i stvrdne, radnici otvaraju kalup i vade gotov plastični proizvod. Ovaj korak zahtijeva pažnju, posebno kod složenih dizajna. Da bi se osiguralo lako vađenje dijela iz kalupa, bitno je uključiti uglove nagibaOvo je posebno važno za livene kalupe, gdje bi model bilo teško ili nemoguće ukloniti iz pijeska bez njega. Generalno, uvijek je preporučljivo uključiti velike uglove nagiba kad god to dizajn dijela dozvoljava. Nekoliko dizajnerskih razmatranja pomaže pri vađenju iz kalupa:
- Uglovi nagibaU vertikalne stijenke ugradite blage konusne dijelove. To olakšava uklanjanje i štiti i dio i kalup. Ovo je ključno tamo gdje se materijal skuplja uz kalup, sprječavajući lijepljenje i savijanje. Ključne smjernice uključuju primjenu nagiba okomitog na liniju razdvajanja, korištenje većeg nagiba za dublje šupljine ili teksturirane površine i osiguranje konzistentnosti na sličnim karakteristikama.
- Zaobljeni ugloviDodajte velike radijuse i unutrašnjim i vanjskim uglovima. Oštri uglovi mogu dovesti do tanki zidovi, poroznost ili pukotine na unutrašnjim uglovima. Također mogu uzrokovati debele zidove ili premošćivanje na vanjskim uglovima. Radijusi omogućavaju ravnomjernu distribuciju smole, stvarajući jače dijelove, smanjujući koncentraciju napona i poboljšavajući izgled. Preporučeni minimalni uglovi uglova variraju ovisno o smoli: Polietilen i PVC: 30°, Najlon: 20°, Polikarbonat: 45°.
- Razdjelne linijeDizajnirajte proizvod uzimajući u obzir kako će se kalup otvarati i zatvarati. Dvodijelni kalupi su uglavnom jeftiniji i zahtijevaju manje održavanja. Izbjegavajte postavljanje linija razdvajanja na oštre uglove ili rubove noža; uvijek dodajte radijus. Također, izbjegavajte vertikalne linije razdvajanja. Za kalupe od više dijelova, dizajnirajte ih tako da koriste klizne ili šarnirske sisteme za vođenje otvaranja i zatvaranja. Ovo smanjuje oštećenje linije razdvajanja i olakšava rad operatera.
- SkupljanjeRazličite smole imaju različite stope skupljanja (npr. 0,007, 0,025, 0,030, 0,035 inča/inča). Kalupi od livenog aluminija se također skupljaju (0,011 in/in). Proces oblikovanja, ograničena područja i vrsta odvajanja kalupa ili premaza mogu utjecati na skupljanje. Prilikom stvaranja okruglog oblika, preporučuje se odvajanje oko obima, a ne preko njega. Linija razdvajanja preko kruga može ograničiti skupljanje materijala i uzrokovati izduživanje dijela.
Prednosti i primjena roto kalupljenja

Jedinstvene prednosti roto kalupljenja
Roto oblikovanje nudi mnogo izrazite prednosti u odnosu na druge metode proizvodnje plastike. Ovaj proces se ističe za manje količine proizvodnje. Na primjer, često je bolji za izradu manje od 3.000 komada proizvoda godišnjePruža veliku slobodu dizajna. Proizvođači mogu kreirati složene oblike i zamršene karakteristike. To često nije moguće s drugim metodama poput puhanja.
Troškovi alata za roto brizganje su također mnogo niži. Kalupi mogu biti jedna desetina cijene onih koji se koriste u puhanjuZbog toga je dobar za male proizvodne serije ili kada se dizajni često mijenjaju. Proizvodi napravljeni roto livenjem su veoma izdržljivi i jaki. Imaju bešavnu konstrukciju. Ovo uklanja slabe tačke i čini proizvod jačim.
Proces nudi veliku fleksibilnost. Mogu se proizvoditi dijelovi bilo kojeg oblika ili veličine. Također može uključivati različite karakteristike za poboljšanje načina rada proizvoda. Roto brizganje stvara visokokvalitetne proizvode. Također koristi manje materijala, što znači manje otpada. Proizvodi su robusni, izdržljivi i stabilni. Dobro se ponašaju čak i na ekstremnim temperaturama. Imaju veću čvrstoću od proizvoda izrađenih puhanjem ili brizganjem. Rijetko pokazuju strukturne nedostatke.
Početni troškovi instalacije su niži. Proces ne zahtijeva skupe kalupe ili drugu opremu. To dovodi do niže cijene po komadu. Roto brizganje ne koristi ekstremno visoke pritiske ili temperatureOvo pojednostavljuje izradu kalupa i smanjuje troškove. Proizvodi brizgani rotacijskim livenjem zahtijevaju manje održavanja. Dobro su otporni na vremenske uslove. To znači niže troškove popravke i duži vijek trajanja proizvoda. Također su otporniji na udarce i imaju glatkije površine.
Roto oblikovanje je vrlo dobro za složene dizajne. Ovi dizajni mogu zahtijevati umetke, grafiku ili uzdužne nosače radi čvrstoće. Može stvoriti deblje stijenke od proizvoda dobivenih puhanjem. Ovaj proces je pogodan za detaljne projekte. Primjeri uključuju namještaj za unutrašnju i vanjsku upotrebu, jedrilice, tankove i bitve. Izrađuje jače i izdržljivije proizvode s debljim stijenkama. Funkcionira za sve veličine, od malih posuda od 1 litre do velikih jedrilica od 7 metara.
Idealni materijali za roto brizganje
Polietilen (PE) je najčešći materijal koji se koristi u rotacijskom oblikovanju. To čini 84% tržištaProizvođači koriste različite vrste polietilena za različite potrebe. Linearni polietilen niske gustoće (LLDPE) je vrlo uobičajen. Koristi se za mnoge primjene. Polietilen visoke gustoće (HDPE) pruža veću krutost, površinsku tvrdoću i žilavost. Također nudi povećanu hemijsku otpornost. Umreženi polietilen (XLPE) postaje mnogo jači tokom oblikovanja. Ima bolju otpornost na udarce, duktilnu čvrstoću i poboljšanu otpornost na pukotine uzrokovane utjecajem okoline.
I drugi materijali se koriste za roto brizganje. To uključuje polipropilen, najlon, polivinil hlorid, poliestere i polikarbonat. Zajedno, ovi materijali čine oko 15% tržišta.
| Polimer | Tržišni udio |
|---|---|
| Polietilen | 84% |
| Polikarbonat | |
| Najlon | |
| Polivinil hlorid | |
| Poliesteri | |
| Polipropilen | 15% (ukupno) |
Polietilen je idealan za roto brizganje zbog svojih brojnih svojstava. Svestran je, izdržljiv i isplativ. LLDPE nudi odličnu otpornost na udarce i fleksibilnost. MDPE pruža dobru ravnotežu krutosti i izdržljivostiHDPE pruža visoku krutost, čvrstoću i hemijsku otpornost. LDPE je lagan i fleksibilanXLPE dodaje žilavost, otpornost na kidanje i toleranciju na toplotu.
Polietilen otporan na većinu hemikalija, uključujući kiseline i alkalijeTakođer je otporan na UV zračenje, što ga čini pogodnim za vanjsku upotrebu. Proizvođači ga mogu lako oblikovati u složene oblike. Ima dobre karakteristike tečenja. To omogućava rastopljenoj smoli da teče bez pritiska. Formira dijelove bez mjehurića. Također ima širok prozor obrade. Nudi odlična udarna čvrstoća na niskim temperaturama i dobra svojstva nosivosti. UV klase pružaju dobru stabilnost za vanjsku primjenu. Kompatibilan je s aditivima i pigmentima za prilagođene boje i svojstva.
Uobičajeni proizvodi izrađeni roto brizganjem
Roto oblikovanje stvara širok asortiman proizvodau mnogim industrijama. Proizvodi razne kontejnere. To uključuje rashladne kutije, bačve, bačve, transportne kontejnere i rasute terete. Plastika Ckontejnere.
Ovaj proces je odličan za izradu rezervoara. Proizvođači proizvode rezervoare za vodu, hemikalije, kanalizaciju, gorivo, septičke i prečišćavanje vode. Neki od ovih rezervoara mogu da prime... do 50.000 litara.
U industrijskim okruženjima, roto brizganje proizvodi jedinice za recikliranje, kućišta ventilatora i sisteme za filtriranje vode. Također proizvodi velike plastične posude, rezervoare za skladištenje, predimenzionirane kontejnere za smeće i šuplje kante za logistiku. Zaštitna kućišta i prilagođena industrijska kućišta su također česta.
Za transport, roto brizganje proizvodi rezervoare za dizel gorivo, kontrolne ploče za traktore, lukove kotača i instrument ploče. Također proizvodi kanale, kolica za supermarkete, uređaje za mobilnost, plastični konusi, i saobraćajne znakove. Saobraćajne barijere su još jedna uobičajena primjena.
Roto oblikovanje koristi prednostima u rukovanju materijalima. Proizvodi sanduke, palete, rashladne kutije, transportne kontejnere, kante za smeće, kolica za komunalne usluge i materijal za pakovanje. Na ovaj način se izrađuju i kontejneri za rasute terete i bačve za opasne materijale.
U medicinskom području se koriste proizvodi brizgani rotacijskim lijevanjem. To uključuje nosila, kućišta za medicinske uzorke, maske za kisik za lice i kutije za bolničare. Sterilni kontejneri, kućišta za dijagnostičku opremu i transportni kovčezi su također uobičajeni.
U poljoprivredi, roto brizganje proizvodi rezervoare za vodu i hemikalije, hranilice za stoku i kante za pesticide. Također proizvodi robusne poljoprivredne alate i efikasne rezervoare za transport poljoprivrednih tekućina.
U građevinarstvu se koriste roto livene stvari kao što su umivaonici, kade, termoizolacijski blokovi, obloge za šahtove i septičke jame. Hemijska industrija koristi bešavne kontejnere za hemijske proizvode. Oni osiguravaju sigurnost i sprječavaju curenje. Vodovodni i sanitarni sistemi koriste izdržljive rezervoare za skladištenje vode.
Ovaj proces je svestran. Stvara mnoge bitne proizvode za svakodnevni život i industriju.
Ograničenja i razmatranja za roto brizganje
Razumijevanje ograničenja vremena ciklusa
Roto oblikovanje ima određena ograničenja. Jedan značajan faktor je vrijeme ciklusa. Prosječan ciklus traje između 20 minuta i 90 minutaUkupni proizvodni ciklus može trajati od 20 minuta do nekoliko satiOvo trajanje zavisi od veličina i debljina dijelaNa primjer, debeli, veliki proizvod zahtijeva više vremena. Ovaj proces obično ima duži ciklusi u poređenju s drugim metodamaDuvanje često završava dio u manje od jedne minuteBrizganje plastike dovršava dijelove u sekundi do minutaRoto brizganje obično traje 30 minuta ili više za jedan dio.
Izazovi odabira materijala
Odabir pravog materijala predstavlja još jedan izazov. Samo smole s dobrom termičkom stabilnošću su široko upotrebljivePolietilen je uobičajen izbor. Materijali moraju biti otporni na oksidaciju kada su izloženi visokim temperaturama. Također im je potrebna dobra termička stabilnost kako bi se izbjegle strukturne promjene tokom ponovljenog zagrijavanja. Rastopljena smola mora lako teći pod utjecajem gravitacije i dvoosne rotacije. To osigurava ujednačenu debljinu stijenke. Korištenje reciklirane plastike također stvara poteškoće. Reciklirani materijali često sadrže nečistoće. Ove Nečistoće mogu oštetiti opremu ili oslabiti konačni proizvodPonavljani ciklusi zagrijavanja degradiraju recikliranu plastiku. To smanjuje njihovu čvrstoću i otpornost na udarce.
Troškovne implikacije rotacionog oblikovanja
Struktura troškova roto oblikovanja također zahtijeva razmatranje. Dok Troškovi alata su znatno niži od troškova brizganja plastike, operativni troškovi mogu biti visoki. Roto oblikovanje je energetski intenzivan procesFaza zagrijavanja zahtijeva najviše energije. To se često oslanja na plinske plamenike, što doprinosi emisiji CO2 i troškovima nestabilnog goriva. Neefikasne mašine povećavaju operativne troškove. Inovativni izolacijski sistemi mogu pomoći u smanjenju potrošnje plinaPotrošnja energije direktno utiče na 'cijena po minuti'proizvodnje'.
Roto oblikovanje predstavlja svestran procesKonzistentno proizvodi izdržljive, šuplje plastične proizvode. Njegov jedinstveni ciklus bez pritiska stvara složene, bešavne dijelove s ujednačenom debljinom stijenke. Ova metoda je idealna za primjene koje zahtijevaju i čvrstoću i značajnu fleksibilnost dizajna.
Često postavljana pitanja
Kako proces stvara šuplje dijelove?
Proces koristi toplinu i dvoosnu rotaciju. Plastični prah se topi i prekriva unutrašnjost rotirajućeg kalupa. To formira bešavni, šuplji proizvod bez vanjskog pritiska.
Koje su glavne prednosti ove metode proizvodnje?
Ova metoda nudi niske troškove alata i veliku slobodu dizajna. Proizvodi izdržljive, bešavne proizvode s ujednačenom debljinom stijenke. Dijelovi su jaki i dobro podnose udarce.
Koji materijali najbolje funkcionišu za ovu tehniku?
Polietilen je najčešći materijal. Koriste se različite vrste poput LLDPE, HDPE i XLPE. Ostali materijali uključuju polipropilen, najlon i PVC.